


تعارف
ویلڈڈ سٹیل کے پائپ جدید توانائی، پانی کے تحفظ، میونسپل ایڈمنسٹریشن اور ساختی انجینئرنگ میں بنیادی حیثیت رکھتے ہیں۔ متعدد زیر آب-آرک ویلڈڈ پائپ کیٹیگریز میں، SSAW (Spiral Submerged-Arc Welded اسٹیل پائپ) اور LSAW (Longitudinal Submerged-Arc Welded اسٹیل پائپ) دو غالب بڑے-قطر کے پائپ سلوشنز ہیں جو عالمی منصوبوں میں بڑے پیمانے پر اپنائے گئے ہیں۔
دونوں ڈوب-آرک ویلڈنگ ٹیکنالوجی کا اطلاق کرتے ہیں، ویلڈنگ آرکس اور پگھلی ہوئی دھات کو بچانے کے لیے دانے دار بہاؤ کا استعمال کرتے ہوئے، اعلی جمع کرنے کی کارکردگی کے ساتھ قابل اعتماد ویلڈیڈ جوڑ حاصل کرتے ہیں۔ بہر حال، خام مال کے انتخاب، تشکیل کے طریقہ کار، ویلڈ جیومیٹری، بقایا تناؤ کی تقسیم، جہتی رواداری، مکینیکل کارکردگی، معائنہ کی ضروریات، لاگت کے ڈھانچے اور قابل اطلاق انجینئرنگ منظرناموں میں بنیادی خلاء موجود ہیں۔ SSAW اور LSAW کے درمیان غلط انتخاب سے پائپ لائن کی ناکامی یا غیر ضروری سرمائے کے ضائع ہونے کے پوشیدہ خطرات پیدا ہوں گے۔ یہ مضمون مینوفیکچرنگ ورک فلو، تکنیکی کارکردگی، نفاذ کے معیارات، لاگت-کی کارکردگی اور عملی اطلاق سے ان کے بنیادی اختلافات کو واضح کرتا ہے، پائپ لائن ڈیزائنرز، پروکیورمنٹ انجینئرز اور پروجیکٹ کنٹریکٹرز کے لیے حوالہ فراہم کرتا ہے۔
1. بنیادی تعریف اور مینوفیکچرنگ کے عمل میں فرق
1.1 SSAW اسٹیل پائپ (سرپل زیر آب-آرک ویلڈڈ پائپ)
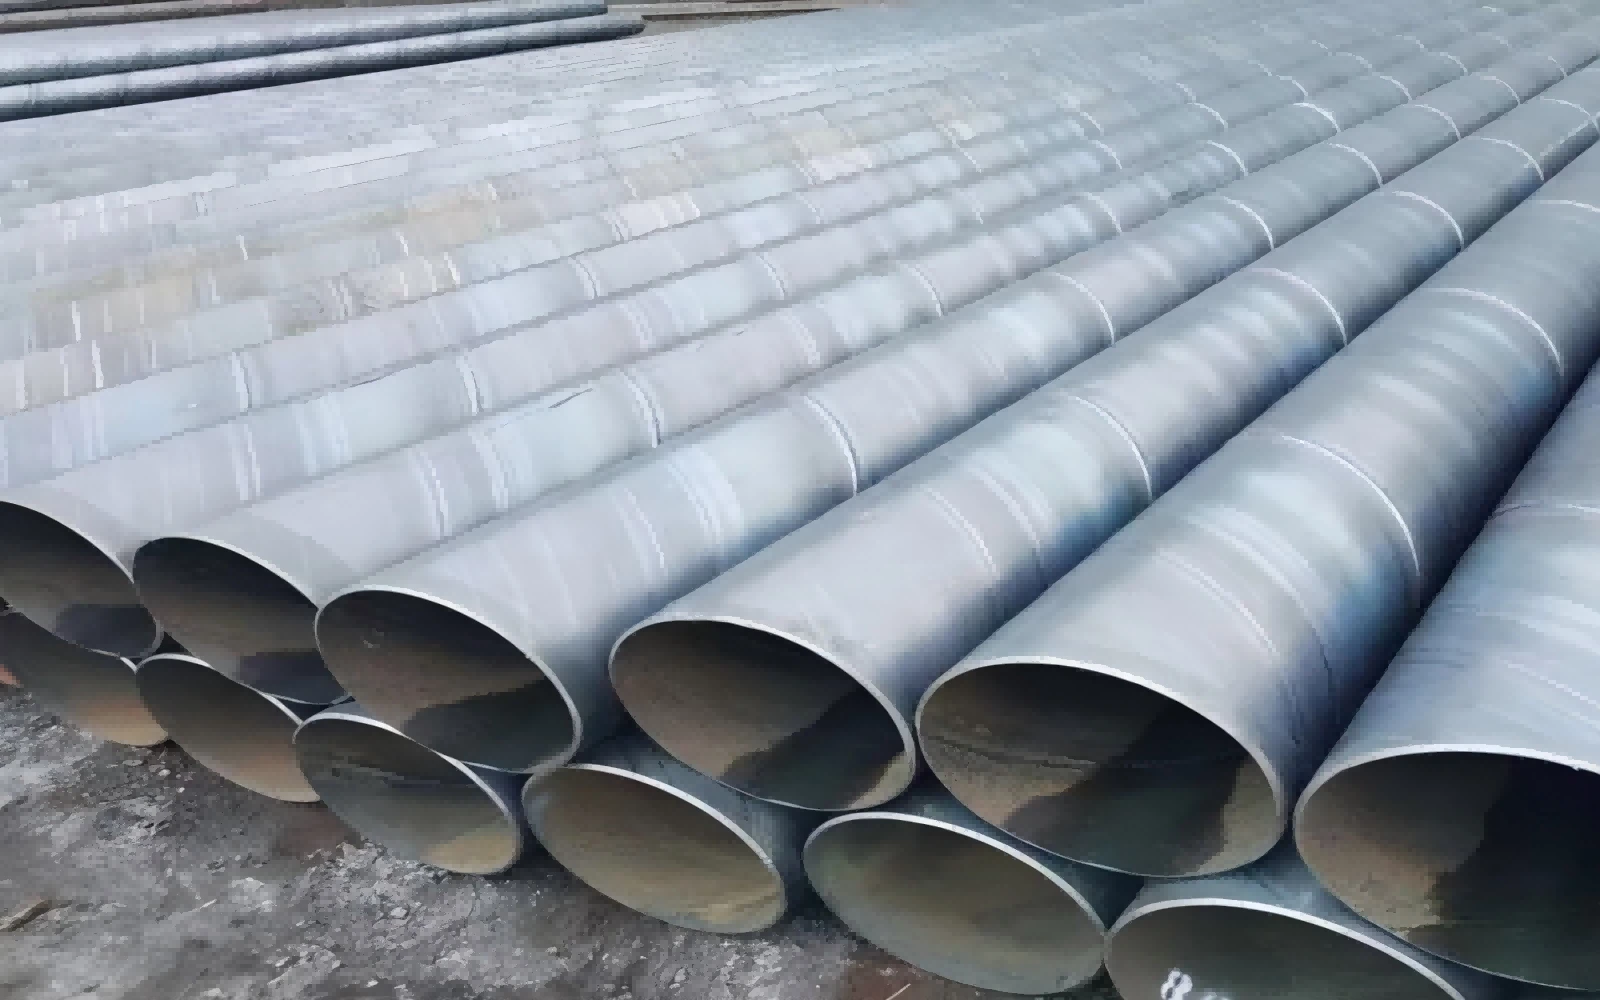
SSAW پائپ کو HSAW (ہیلیکل ڈوبنے والا-آرک ویلڈڈ پائپ) کا نام بھی دیا گیا ہے۔ اس کا خام مال مجرد اسٹیل پلیٹ کی بجائے مسلسل گرم-رولڈ اسٹیل کوائل ہے۔ پوری پروڈکشن لائن مسلسل فیڈنگ موڈ میں چلتی ہے۔ سٹیل کی کنڈلی انکوائلنگ، فلیٹننگ، ایج ٹرمنگ اور ملنگ سے گزرتی ہے۔ اس کے بعد، پٹی سٹیل کو پائپ سنٹرلائن کی نسبت ایک پیش سیٹ ہیلکس اینگل پر فارمنگ یونٹ میں کھلایا جاتا ہے۔ اس ہیلکس اینگل کو ایڈجسٹ کرنے سے، مقررہ چوڑائی کے ساتھ سٹیل کی پٹیاں مختلف بیرونی قطروں کے اسٹیل پائپ لچکدار طریقے سے تیار کر سکتی ہیں، جو SSAW کی پیداوار کا سب سے نمایاں پروسیسنگ فائدہ ہے۔
مسلسل سرپل کی تشکیل کے دوران، اندرونی ڈوبنے والی-آرک ویلڈنگ اور بیرونی ڈوبی ہوئی-آرک ویلڈنگ کو ہم آہنگی سے مکمل کیا جاتا ہے۔ پائپ کے پورے جسم کے گرد ایک مسلسل ہیلیکل ویلڈ سیون سرپل۔ ویلڈنگ کے بعد، پائپوں کو پروجیکٹ کی ضروریات کے مطابق مقررہ لمبائی میں کاٹا جاتا ہے۔ اس کے بعد کے طریقہ کار میں ہائیڈرو سٹیٹک ٹیسٹنگ، بصری معائنہ اور ویلڈ سیون کے لیے نان-تباہ کن ٹیسٹنگ (NDT) شامل ہیں۔
چونکہ SSAW کوائل پر مبنی مسلسل پیداوار کو اپناتا ہے، اس لیے پیداوار کی تال مستحکم ہے۔ تاہم، سرپل بنانے کا طریقہ کار پائپ کی دیواروں کے اندر پیچیدہ بقایا تناؤ کو متعارف کرائے گا۔ اس کے علاوہ، ہیلیکل ویلڈ سیون ایک جیسی جہت والے پائپوں کے لیے طول بلد ویلڈ سے کہیں زیادہ لمبی ہے۔ ایک-میٹر پائپ باڈی کے لیے، SSAW کی اصل ویلڈ لمبائی LSAW ویلڈ کی لمبائی کے 1.5-3 گنا تک پہنچ سکتی ہے، نظریاتی طور پر ویلڈنگ کے نقائص جیسے سلیگ کی شمولیت، پورسٹی اور ویلڈ لائنوں کے ساتھ نامکمل فیوژن کے امکان کو بڑھاتا ہے۔
1.2 LSAW اسٹیل پائپ (طول بلد زیر آب-آرک ویلڈڈ پائپ)
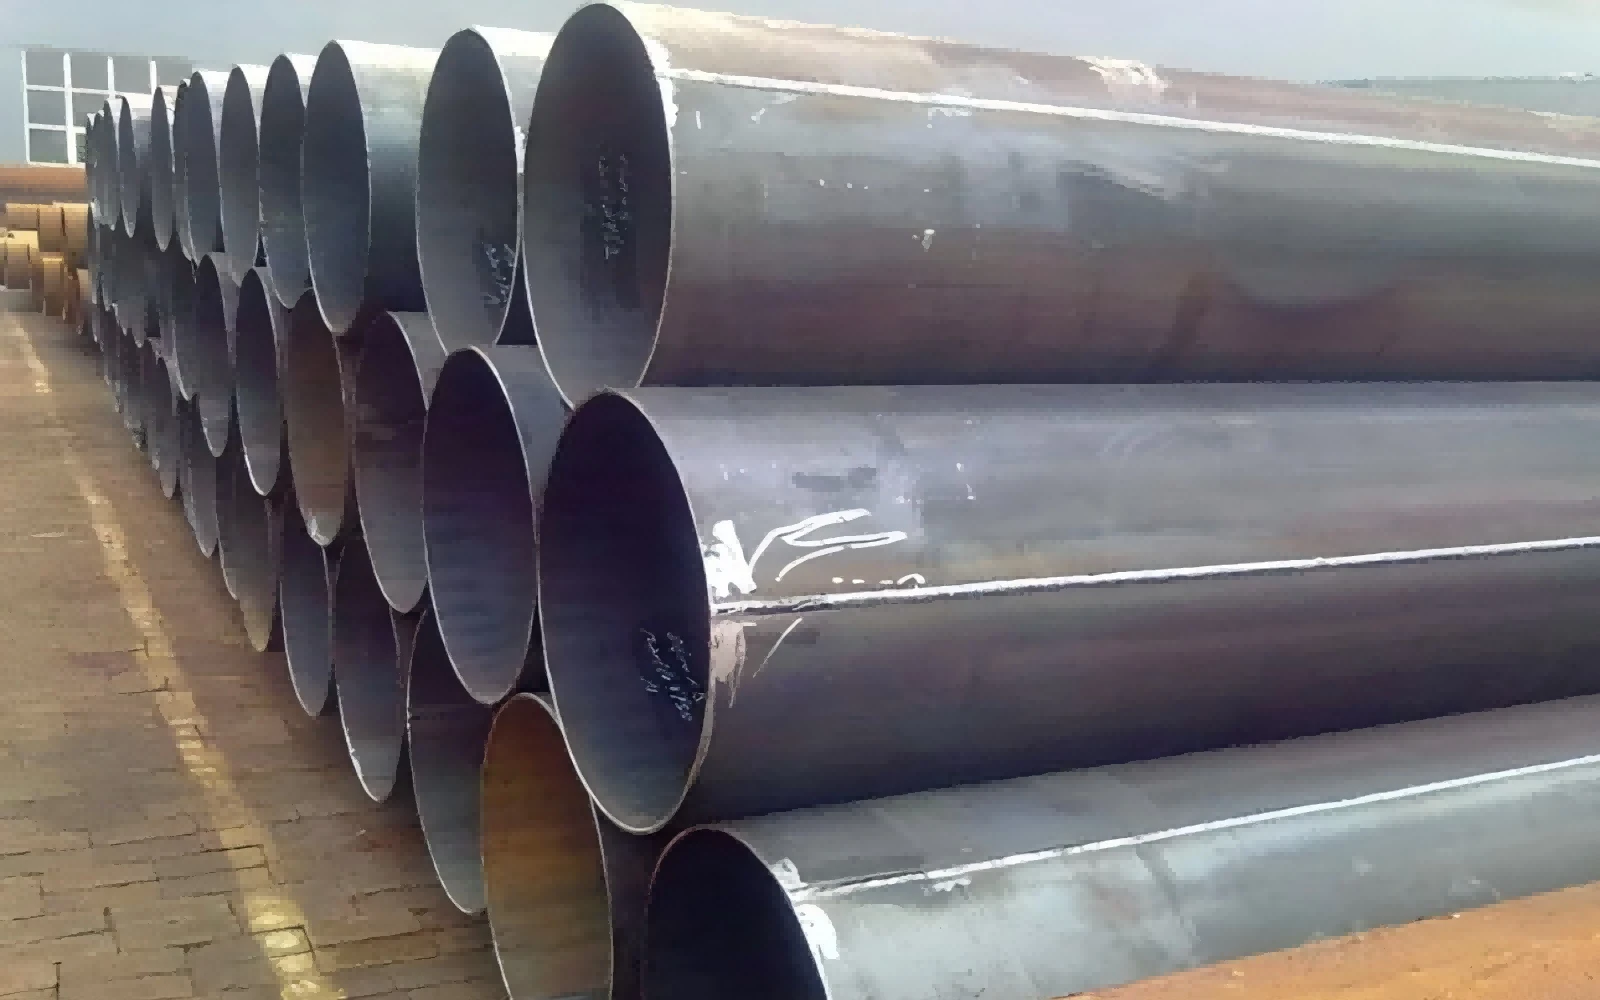
LSAW پائپ سٹیل کوائل کے بجائے ہیوی-ایک سٹیل پلیٹ کو خام مال کے طور پر لیتا ہے۔ عالمی صنعت میں دو مین اسٹریم بنانے والی ٹیکنالوجیز UOE اور JCOE ہیں۔ JCOE عمل اعتدال پسند پیداوار کے حجم کے لیے زیادہ مقبول ہے۔ سب سے پہلے، سٹیل پلیٹ کے دونوں کناروں کو مل کر اور پہلے سے جھکا ہوا ہے تاکہ اچھی نالی جیومیٹری کی ضمانت دی جا سکے۔ ترتیب وار، پلیٹیں J- موڑنے، C- موڑنے اور O- موڑنے کے مراحل سے گزرتی ہیں، آہستہ آہستہ فلیٹ اسٹیل پلیٹوں کو سرکلر پائپ شیلوں میں موڑتی ہیں۔ ٹیک ویلڈنگ کے بعد، اندرونی ملٹی-وائر ڈوبی-آرک ویلڈنگ اور بیرونی ملٹی-وائر ڈوب-آرک ویلڈنگ کی جاتی ہے تاکہ پائپ کے محور کے ساتھ متوازی چلنے والی ایک سیدھی طول بلد ویلڈ سیون بن سکے۔
LSAW کی پیداوار کے لیے ایک اہم طریقہ کار مکینیکل سردی کی توسیع ہے۔ پورے پائپ کو میکانکی طور پر محیطی طور پر پھیلایا جاتا ہے، جو بیرونی قطر، گول پن اور سیدھا پن کو کیلیبریٹ کرتا ہے، اور بڑی حد تک پائپ کی دیوار کے اندر بقایا تناؤ پیدا کرتا ہے۔ توسیع کے بعد، ہائیڈرو-ٹیسٹ، الٹراسونک معائنہ، ریڈیوگرافک معائنہ اور دیگر غیر-تباہ کن امتحانات کو سختی سے لاگو کیا جاتا ہے۔
مسلسل SSAW پیداوار سے الگ، LSAW بیچ-بذریعہ-بیچ ڈسکریٹ مینوفیکچرنگ سے تعلق رکھتا ہے۔ ہر پائپ کو آزاد اسٹیل پلیٹ سے پروسیس کیا جاتا ہے۔ ویلڈ سیون ایک مختصر سیدھی سیون ہے۔ ویلڈ کے معیار کی نگرانی اور غیر-تباہ کن معائنہ کرنا آسان ہے۔ تاہم، LSAW پائپوں کا زیادہ سے زیادہ بیرونی قطر خریدی گئی سٹیل پلیٹوں کی مؤثر چوڑائی سے محدود ہے، جو LSAW مصنوعات کی مینوفیکچرنگ کی ایک بڑی حد بن جاتی ہے۔
2. خام مال اور تفصیلات کی حد کا موازنہ
2.1 خام مال
SSAW: ان پٹ مواد گرم-رولڈ اسٹیل کوائل ہے۔ کوائل کی پیداوار زیادہ سے زیادہ قابل حصول دیوار کی موٹائی کو محدود کرتی ہے۔ کوائل کی سپلائی قیمت-درمیانے-کی موٹائی کی وضاحتوں کے لیے مسابقتی ہے۔ عالمی اسٹیل مارکیٹ میں اعلی-طاقت بھاری-موٹائی کوائل کے وسائل محدود ہیں۔
LSAW: ان پٹ مواد بھاری سٹیل پلیٹ کاٹا جاتا ہے. پلیٹ کی فراہمی انتہائی موٹی دیوار اور اعلی-طاقت والی پائپ لائن سٹیل گریڈ جیسے X70, X80 کو سپورٹ کرتی ہے۔ مینوفیکچررز ہاٹ رولنگ کوائل مل کی گنجائش سے موٹائی کی رکاوٹوں کے بغیر، پراجیکٹ ڈیزائن کی ضروریات کے عین مطابق پلیٹ کی موٹائی کا انتخاب کر سکتے ہیں۔
2.2 بیرونی قطر کی حد
SSAW: عام OD رینج 219 ملی میٹر-3000 ملی میٹر (8-120 انچ)۔ یہ اقتصادی طور پر اضافی-بڑے قطر کی پیداوار کو محسوس کر سکتا ہے، جو SSAW کی شاندار طاقت ہے۔ ایک فکسڈ چوڑائی والی سٹیل کوائل ہیلکس اینگل کو ایڈجسٹ کر کے ایک سے زیادہ پائپ ڈایا میٹر پیدا کر سکتی ہے، بڑے قطر کے پراجیکٹس کے لیے اعلی پیداوار میں لچک لاتی ہے۔
LSAW: عام OD رینج 406 mm-1626 mm (16-64 انچ)۔ زیادہ سے زیادہ قطر سٹیل پلیٹ کی چوڑائی کی طرف سے محدود ہے. بڑے-قطر کے LSAW پائپ حاصل کرنے کے لیے، اضافی چوڑی سٹیل پلیٹوں کا آرڈر دینا ضروری ہے، جو مواد کی قیمت اور لیڈ ٹائم پریشر کو تیزی سے اٹھاتی ہے۔
2.3 دیوار کی موٹائی کی گنجائش
SSAW: معمول کی دیوار کی موٹائی 20-25 ملی میٹر سے کم یا اس کے برابر۔ جب دیوار کی موٹائی اس حد سے تجاوز کر جاتی ہے، تو گرم رولڈ کوائل کے وسائل نایاب ہو جاتے ہیں، پیداوار میں دشواری نمایاں طور پر بڑھ جاتی ہے، اور لاگت کا جامع فائدہ ختم ہو جاتا ہے۔
LSAW: دیوار کی موٹائی 50 ملی میٹر یا اس سے بھی زیادہ تک پہنچ سکتی ہے۔ LSAW موٹی-دیوار، ہائی-دباؤ کے کام کرنے والے منظرناموں کے لیے ترجیحی ویلڈڈ پائپ حل ہے۔ موٹی-دیوار ہیوی-ڈیوٹی اسٹیل پلیٹیں دنیا بھر کی بڑی اسٹیل ملوں سے آسانی سے دستیاب ہیں۔
2.4 سنگل پائپ کی لمبائی
SSAW: مسلسل پیداوار 30 میٹر تک طویل سنگل پائپ کی لمبائی کی حمایت کرتی ہے۔ پائپ لائن کی تعمیر کے دوران کم فیلڈ فریم ویلڈ جوڑ تیار کیے جائیں گے۔
LSAW: سٹیل پلیٹ کی لمبائی سے محدود، عام سنگل پائپ کی لمبائی 12-18 میٹر ہے۔ لمبی دوری کے بچھانے کے منصوبوں کے لیے مزید فیلڈ ویلڈنگ جوڑوں کی ضرورت ہے۔
3. مکینیکل کارکردگی، بقایا تناؤ اور جہتی درستگی
3.1 بقایا تناؤ
بقایا تناؤ پائپ لائن سروس کی زندگی، اینٹی-تناؤ-سنکنرن-کریکنگ کارکردگی اور تھکاوٹ کے خلاف مزاحمت کو نمایاں طور پر متاثر کرتا ہے۔
SSAW: سرپل بننے کے بعد پیچیدہ تناؤ کا بقایا تناؤ باقی رہتا ہے۔ ہائیڈروسٹیٹک ٹیسٹ کے بعد بھی، جزوی تشکیل دینے والے تناؤ کو مکمل طور پر ختم نہیں کیا جا سکتا۔ بقایا تناؤ تناؤ تناؤ کے سنکنرن کے کریکنگ کے خطرات کو بڑھاتا ہے جب پائپوں کو زیر زمین پانی کے ساتھ سنکنرن مٹی کے ماحول میں دفن کیا جاتا ہے۔
LSAW: مکینیکل سرد-توسیع کا عمل مؤثر طریقے سے بقایا تناؤ کی تشکیل کرتا ہے۔ بقایا تناؤ کی سطح کم رہتی ہے اور پائپ باڈی میں یکساں طور پر تقسیم ہوتی ہے، طویل مدتی زیر زمین سروس کے لیے حفاظت کی کارکردگی کو بہت بہتر بناتی ہے۔
3.2 جہتی درستگی
پائپ لائن کی تنصیب کے دوران گول پن، سیدھا پن اور دیوار-موٹائی کی یکسانیت براہ راست فیلڈ فٹ-کے معیار اور ویلڈنگ کے معیار کو متاثر کرتی ہے۔
SSAW: بیضہ اور سیدھا انحراف نسبتاً واضح ہیں۔ عام انڈاکار رواداری برائے نام بیرونی قطر کے %1.0 تک پہنچ سکتی ہے، جو کہ بننے کے بعد اسپرل اسپرنگ-بیک اثر سے متاثر ہوتی ہے۔
LSAW: مکینیکل توسیع اعلیٰ جہتی کارکردگی فراہم کرتی ہے۔ اوولٹی کو برائے نام OD کے 0.5% کے اندر کنٹرول کیا جا سکتا ہے۔ دیوار کی موٹائی اور فریم کا طول و عرض اعلی مستقل مزاجی کو برقرار رکھتا ہے، فیلڈ بٹ کو آسان بناتا ہے-ویلڈنگ کی تعمیر اور دوبارہ-سائٹ پر کام کی شرح کو کم کرتا ہے۔
3.3 ویلڈ سیون کی خصوصیت اور خرابی کا خطرہ
SSAW میں لمبی سرپل ویلڈ کی خصوصیات ہیں۔ کل ویلڈ کی لمبائی بڑی ہے۔ اگرچہ جدید خودکار NDT آلات کا اطلاق ہوتا ہے، سرپل خمیدہ ٹریک معائنے کی زیادہ پیچیدگی لاتا ہے۔ ویلڈنگ کے ممکنہ نقائص طویل ہیلیکل راستے کے ساتھ تقسیم ہوتے ہیں۔ جب اندرونی دباؤ کا بوجھ لاگو ہوتا ہے، سرپل ویلڈ ہیلکس زاویہ پر ہوپ کے دباؤ کو گل جاتا ہے۔ کوالیفائیڈ مینوفیکچرنگ کے تحت، SSAW میڈیم-پریشر ڈیزائن کے معیار پر پورا اترتا ہے، لیکن انتہائی-ہائی-پریشر کی اہم ٹرنک لائنوں کے لیے بہترین انتخاب نہیں ہے۔
LSAW پائپ کے محور کے متوازی ایک مختصر سیدھا ویلڈ سیون کا مالک ہے۔ اندرونی دباؤ سے ہوپ کا تناؤ ویلڈ سیون پر کھڑے طور پر کام کرتا ہے۔ ویلڈ کا معائنہ سیدھا ہے۔ خرابی-کو کنٹرول کرنے کی مشکل بہت کم ہے۔ LSAW بہترین کم-درجہ حرارت کی سختی اور چکراتی تھکاوٹ کی کارکردگی کا مظاہرہ کرتا ہے، جو سخت کام کرنے والے ماحول بشمول سرد علاقوں، زلزلہ زدہ علاقوں اور آف شور پروجیکٹس کے لیے موزوں ہے۔
4. متعلقہ صنعت کے معیارات
SSAW اور LSAW دونوں API 5L (پیٹرولیم اور قدرتی گیس کی صنعتوں-پائپ لائن ٹرانسپورٹیشن کے نظام کے لیے اسٹیل پائپ) کی تعمیل کر سکتے ہیں، جو کہ سب سے زیادہ-تسلیم شدہ عالمی پائپ لائن معیار ہے۔ تاہم، ڈیزائن کوڈز خطرے-کلاسیفائیڈ زونز کے لیے مختلف پابندیاں عائد کرتے ہیں۔
LSAW پائپوں کے لیے: API 5L، DNV-OS-F101 آف شور پائپ لائنز، CSA Z245، EN 10217 اور دیگر سخت تفصیلات کے لیے وسیع پیمانے پر قبول کیا جاتا ہے۔ ڈیزائن کوڈز عام طور پر کلاس 1 اور کلاس 2 کے ہائی-خطرے والے علاقوں کے لیے LSAW کو متعین کرتے ہیں: گنجان-آبادی والے علاقے، الپائن سرد علاقے، آف شور ذیلی-سمندری پائپ لائنز، ہائی{{12}گیس کی ترسیل کے لیے ہائی پریشر مین ٹرنک لائنیں-۔
SSAW پائپوں کے لیے: API 5L، ASTM A252 (پائلنگ پائپ)، EN 10219 سٹرکچرل اسٹینڈرڈ، GB/T 5037 کے تحت کم-دباؤ والے سیال کی نقل و حمل کے لیے لاگو۔ SSAW کو بنیادی طور پر کلاس 3 اور کلاس 4 کے کم-خطرے والے علاقوں کے لیے اجازت ہے: بہت کم-آبادی والے اضلاع، پانی کی ترسیل، سیوریج، ڈھیر لگانے اور ساختی ایپلی کیشنز۔ انجینئرنگ کی بہت سی وضاحتیں SSAW کو گھنے رہائشی علاقوں سے گزرنے والی ہائی پریشر ٹرنک لائنوں کے لیے اپنانے سے روکتی ہیں۔
5. لاگت-کارکردگی کا تجزیہ
اسی برائے نام بیرونی-قطر کی تفصیلات کے تحت: SSAW بڑے-قطر اور درمیانے-وال-کی موٹائی کے منظرناموں کے لیے نمایاں لاگت کا فائدہ دکھاتا ہے۔ مسلسل کوائل-فیڈنگ پروڈکشن مواد کے استعمال کی شرح کو بہتر بناتی ہے، یونٹ مینوفیکچرنگ کے اخراجات کو کم کرتی ہے۔ بڑے-قطر کے پائپوں کے بغیر انتہائی-زیادہ-دباؤ کی ضرورت کا مطالبہ کرنے والے منصوبوں کے لیے، SSAW خریداری کی کل سرمایہ کاری کو کافی حد تک کم کر سکتا ہے۔
LSAW لاگت عام طور پر 30-50% مساوی-قطر کے SSAW پائپ سے زیادہ ہے۔ زیادہ قیمت مہنگی بھاری سٹیل پلیٹوں، مجرد JCOE/UOE سازوسامان کی سرمایہ کاری، سرد-توسیع کے عمل اور سخت مکمل-رینج کے معائنہ کے طریقہ کار سے پیدا ہوتی ہے۔ اس کے باوجود، توانائی کے اہم بنیادی ڈھانچے کے منصوبوں میں، ناکامی کے خطرے میں کمی اور توسیعی سروس سائیکل پریمیم خریداری کی قیمت کو پورا کرتی ہے، جس سے اعلیٰ خطرے والے پائپ لائن سسٹمز کے لیے بہتر پوری-زندگی-سائیکل اقتصادی منافع آتا ہے۔
جب دیوار-کی موٹائی بھاری-دیوار کی حد تک جاتی ہے، SSAW کا لاگت کا فائدہ غائب ہو جاتا ہے، اور LSAW زیادہ مسابقتی ہو جاتا ہے۔
6. عام درخواست کے منظرنامے۔
6.1 SSAW سٹیل پائپ کے لیے عام ایپلی کیشنز
میونسپل بڑے-قطر کے پانی کی فراہمی، کچے-پانی کا رخ موڑنا، گندے پانی کا اخراج اور آبپاشی کی پائپ لائنیں جس میں درمیانے-کام کرنے کا دباؤ کم ہے۔
گھاٹوں، پلوں، فاؤنڈیشن انجینئرنگ، زیر زمین کیسنگ پائپوں کے لیے اسٹیل پائپ کے ڈھیر۔
بڑے-اسٹیل-ساخت کی عمارتوں کے لیے ساختی کالم۔
درمیانی-کم-پریشر آئل-گیس اکٹھا کرنے والی پائپ لائنیں دور دراز، بہت کم-آبادی والے غیر-کریٹیکل زونز میں۔
پاور پلانٹس کے لیے گردش کرنے والی پانی کی پائپنگ، مائن وینٹیلیشن اور ٹیلنگ-سلری ٹرانسپورٹیشن پائپوں کے ساتھ اینٹی-سنکنرن علاج۔
6.2 LSAW سٹیل پائپ کے لیے عام ایپلی کیشنز
لمبی-فاصلہ ہائی-دباؤ والی تیل اور گیس کی مین ٹرنک پائپ لائنیں، خاص طور پر ایسے حصے جو گنجان آباد شہری علاقوں، زلزلہ پٹی اور ٹھنڈے علاقوں کو عبور کرتے ہیں۔
آف-ساحلی پلیٹ فارم پائپنگ، ذیلی-سمندری پائپ لائن کے حصے، DNV تفصیلات کے تحت رائزر معاون ڈھانچے۔
ہائی پریشر سٹی گیس ٹرانسمیشن نیٹ ورک اور پیٹرو کیمیکل پروسیس پائپنگ۔
اہم ساختی اجزا جو بھاری چکراتی بوجھ برداشت کرتے ہیں، جن میں کم-درجہ حرارت کے اثر کی سختی کی ضرورت ہوتی ہے۔
جہتی درستگی اور فیلڈ بٹ- ویلڈنگ کی کارکردگی کے سخت تقاضوں کے ساتھ پروجیکٹس۔
7. انجینئرنگ کے انتخاب کے لیے رہنمائی
پروجیکٹ انجینئرز کو مناسب طریقے سے پائپ کی قسم کو منتخب کرنے کے لیے کام کے دباؤ، راستے کے زون کی خطرے کی درجہ بندی، آپریٹنگ درجہ حرارت، درمیانی corrosivity، بیرونی-قطر اور دیوار-موٹائی کے پیرامیٹرز، تعمیراتی حالات اور کل-بجٹ کی رکاوٹوں میں توازن رکھنا چاہیے۔
SSAW کا انتخاب کریں جب: پروجیکٹ کو اضافی-بڑے-قطر کے پائپ کی ضرورت ہوتی ہے، کام کرنے کا دباؤ درمیانے-کم درجے سے تعلق رکھتا ہے، راستے کا پتہ کم-خطرے کے علاقے پر ہوتا ہے، اور لاگت-کنٹرول ایک اہم ترجیح ہوتی ہے۔ اس دوران، مکمل ہائیڈرو سٹیٹک ٹیسٹنگ اور مکمل-رینج NDT کو لاگو کیا جائے گا، اینٹی-سنکنرن اور کیتھوڈک-حفاظتی نظام کو اچھی طرح سے-بقیہ-تناؤ-متعلقہ سنکنرن کے خطرے کو کم کرنے کے لیے ڈیزائن کیا جانا چاہیے۔
LSAW کا انتخاب کریں جب: پائپ لائن ہائی-پریشر سیال کی نقل و حمل کا کام کرتی ہے، راستہ زیادہ-خطرے کی آبادی-متمرکز زون سے گزرتا ہے، خدمت کے ماحول کی خصوصیات کم درجہ حرارت، چکراتی بوجھ یا سنکنرن درمیانہ، دیوار-موٹائی موٹی، اور زیادہ-حفاظت کی ضرورت ہوتی ہے۔ اگرچہ ابتدائی پروکیورمنٹ لاگت بڑھ جاتی ہے، LSAW طویل مدتی آپریشنل خطرے اور ممکنہ حادثاتی نقصانات کو کم کرتا ہے۔
صرف ایک پائپ کی قسم کو دوسرے سے بالکل برتر سمجھنا غلط ہے۔ SSAW اور LSAW دونوں بالغ زیر آب-آرک-ویلڈ پائپ پروڈکٹس ہیں۔ معیار کا انحصار محض ٹیکنالوجی بنانے پر نہیں بلکہ خام-مادی کا معیار، مینوفیکچرنگ مینجمنٹ لیول، ویلڈنگ کے طریقہ کار کی اہلیت اور سخت غیر-تباہ کن معائنہ پر عمل درآمد پر بھی منحصر ہے۔ SSAW یا LSAW قسم سے قطع نظر غیر اہل پیداوار پوشیدہ خطرات پیدا کرے گی۔
SSAW اور LSAW دو اہم بڑے-قطر میں ڈوبے ہوئے-آرک ویلڈڈ پائپ سلوشنز ہیں۔ ان کے بنیادی اختلافات کی جڑیں خام-مواد کے انتخاب اور تشکیل-ویلڈنگ کے طریقہ کار میں ہیں، جو باقی ماندہ-تناؤ کی تقسیم، جہتی رواداری، ویلڈ-سیم کی خصوصیات، دیوار-کی موٹائی کی صلاحیت، لاگت کی ساخت اور قابل اطلاق انجینئرنگ حدود میں مزید جھلکتی ہیں۔
SSAW اقتصادی اضافی-بڑے-قطر کے درمیانے-پریشر پروجیکٹس میں چمکتا ہے۔
LSAW ہائی-پریشر، ہائی-خطرے والے اہم انفراسٹرکچر کے لیے اعلیٰ حفاظتی مارجن فراہم کرتا ہے۔
ان امتیازات کو مکمل طور پر سمجھنے سے تکنیکی عملے کو پائپ لائن کی حفاظت اور معقول پروجیکٹ-لاگت کنٹرول کو یقینی بنانے، پائپ-تخصصی فیصلے کرنے میں مدد ملتی ہے۔


