


A ہلکی کیل بنانے والی مشینایک رول بنانے والی مشین ہے جو ہلکی پھلکی اسٹیل کی کیلز بنانے کے لیے بنائی گئی ہے جو چھتوں، پارٹیشن سسٹمز، وال فریمنگ، اور دیگر ہلکے وزن کی تعمیراتی ایپلی کیشنز میں استعمال ہوتی ہے۔ مشین ایک کنڈلی سے جستی سٹیل یا دیگر مناسب دھات کی پٹیاں لیتی ہے اور انہیں مسلسل مطلوبہ کیل پروفائل میں بناتی ہے۔
روایتی من گھڑت طریقوں کے برعکس جو انفرادی کاٹنے اور موڑنے کے عمل کی ضرورت ہوتی ہے، رول بنانے کا نظام مسلسل تشکیل کا عمل انجام دیتا ہے۔ سٹیل کی پٹی خاص طور پر ڈیزائن کیے گئے رولرس کی ایک سیریز سے گزرتی ہے، ہر سٹیشن آہستہ آہستہ فلیٹ پٹی کو آخری کیل کی شکل میں تبدیل کرتا ہے۔
ہلکے اسٹیل کی کیلز عام طور پر استعمال کی جاتی ہیں کیونکہ یہ ہلکے وزن، جہتی طور پر مطابقت پذیر، نصب کرنے میں آسان اور جدید اندرونی تعمیر کے لیے موزوں ہیں۔ ایک مناسب طریقے سے ڈیزائن کیا گیا ہے۔لائٹ گیج اسٹیل کیل مشینمینوفیکچررز کو مسلسل طول و عرض اور مستحکم معیار کے ساتھ ان پروفائلز کی بڑی مقدار تیار کرنے میں مدد کرتا ہے۔
لائٹ کیل کیا ہے؟
ہلکی کیل ایک پتلی-گیج اسٹیل فریمنگ پروفائل ہے جسے ہلکی پھلکی چھت اور پارٹیشن سسٹم میں معاون یا ساختی جزو کے طور پر استعمال کیا جاتا ہے۔ اس کی درخواست پر منحصر ہے، پروفائل میں مختلف شکلیں، چوڑائی، اونچائی اور کمک کی خصوصیات ہوسکتی ہیں۔
عام مصنوعات میں چھت کے چینلز، مین چینلز، فرنگ چینلز، وال اسٹڈز، ٹریکس، اور دیگر متعلقہ ہلکے وزن کے اسٹیل پروفائلز شامل ہیں۔
اسٹیل کو عام طور پر کوائل کی شکل میں فراہم کیا جاتا ہے اور اسے مسلسل مطلوبہ کراس- سیکشنل شکل میں بنایا جاتا ہے۔
ہلکی کیل بنانے والی مشین کیسے کام کرتی ہے؟
کام کرنے کا عمل aہلکی کیل بنانے والی مشینعام طور پر ایک سٹیل کوائل کو انکوائلر پر لوڈ کرنے کے ساتھ شروع ہوتا ہے۔ اس کے بعد پٹی کو تشکیل دینے والے حصے میں لے جایا جاتا ہے۔
تشکیل دینے والے رولر آہستہ آہستہ فلیٹ پٹی کو متعدد مراحل کے ذریعے موڑتے ہیں۔ ہر رولر اسٹیشن تھوڑی مقدار میں اخترتی کرتا ہے، جس سے مشین کو مواد پر ضرورت سے زیادہ دباؤ کے بغیر حتمی پروفائل حاصل کرنے کی اجازت ملتی ہے۔
پروفائل مکمل طور پر بننے کے بعد، کاٹنے کا نظام مسلسل حصے کو پہلے سے طے شدہ لمبائی میں کاٹتا ہے۔
عام پیداوار کی ترتیب ہے:
اسٹیل کوائل → انکوائلنگ → سیدھا کرنا → گائیڈنگ → رول فارمنگ → پنچنگ → کٹنگ → تیار شدہ کیل
ہر مشین کو چھدرن کی ضرورت نہیں ہے، اور صحیح ترتیب مصنوعات کے ڈیزائن پر منحصر ہے۔
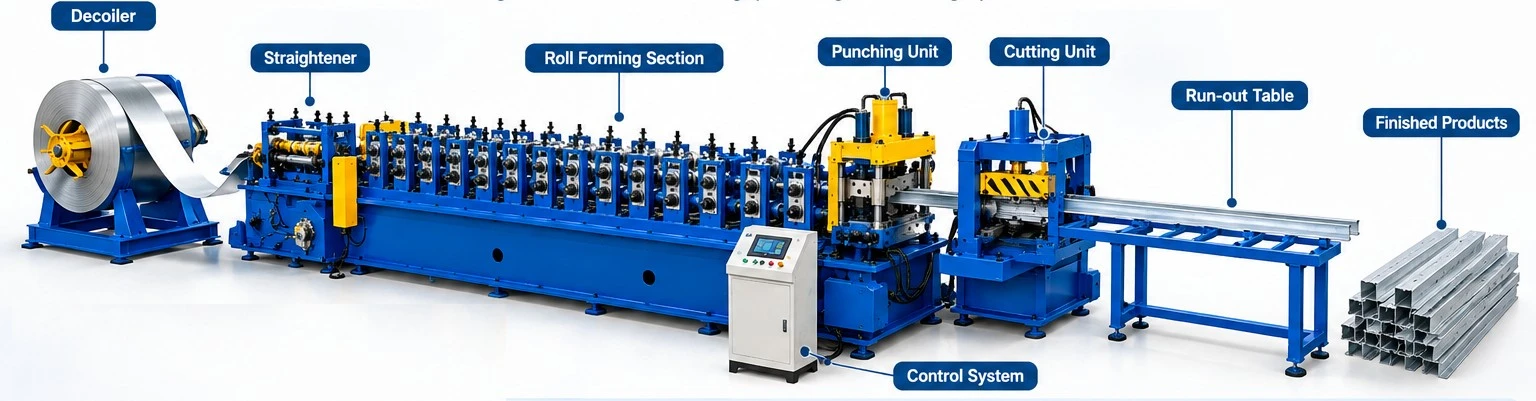
ہلکی کیل پروڈکشن لائن کے اہم اجزاء
ایک مکملاسٹیل کییل پروڈکشن لائنکئی مربوط حصوں پر مشتمل ہے۔ کنفیگریشن کیل پروفائل، مواد کی موٹائی، کنڈلی کی چوڑائی، پیداوار کی رفتار، اور مطلوبہ آٹومیشن لیول پر منحصر ہے۔
|
مشین سیکشن |
مین فنکشن |
|
ڈیکوائلر/انکوائلر |
اسٹیل کوائل کو پکڑ کر کھولتا ہے۔ |
|
سیدھا کرنے والا یونٹ |
بننے سے پہلے پٹی کی شکل کو درست کرتا ہے۔ |
|
کھانا کھلانے کا نظام |
مواد کو تشکیل دینے والے حصے میں بھیجتا ہے۔ |
|
گائیڈ سسٹم |
پٹی کی سیدھ کو برقرار رکھتا ہے۔ |
|
چھدرن یونٹ |
ضرورت پڑنے پر سوراخ یا سلاٹ بناتا ہے۔ |
|
رول بنانے والی مشین |
اسٹیل کو کیل پروفائل میں بناتا ہے۔ |
|
کاٹنے کا نظام |
تشکیل شدہ کیل کو لمبائی تک کاٹتا ہے۔ |
|
رن-ٹیبل آؤٹ |
تیار شدہ مصنوعات کی حمایت کرتا ہے۔ |
|
PLC کنٹرول سسٹم |
پیداوار کے عمل کو کنٹرول کرتا ہے۔ |
سٹیل کیل کی پیداوار کے لیے Uncoiler
uncoiler پیداوار لائن کا پہلا بڑا حصہ ہے. یہ سٹیل کی کنڈلی رکھتا ہے اور پٹی کو کنٹرول شدہ شرح پر جاری کرتا ہے۔
ہلکی کیل کی پیداوار کے لیے، بھاری ساختی پروفائلز کے لیے استعمال ہونے والی کنڈلی کے مقابلے عام طور پر کوائل نسبتاً تنگ اور پتلے ہوتے ہیں۔ اس کے باوجود انکوائلر کو مستقل خوراک فراہم کرنی چاہیے کیونکہ پٹی کے تناؤ میں تغیرات بننے کے عمل کو متاثر کر سکتے ہیں۔
پیداوار کی ضروریات پر منحصر ہے، مشین دستی یا ہائیڈرولک توسیع کا نظام استعمال کر سکتی ہے۔ خودکار کوائل لوڈنگ کو مزید جدید پروڈکشن لائنوں میں بھی شامل کیا جا سکتا ہے۔
رول بنانے کا سیکشن
رول بنانے والا حصہ مشین کا دل ہے۔ یہ ترتیب میں ترتیب دیئے گئے متعدد تشکیل دینے والے اسٹیشنوں پر مشتمل ہے۔
پہلے اسٹیشن فلیٹ اسٹیل کی پٹی کو موڑنے لگتے ہیں۔ اس کے بعد کے اسٹیشن آہستہ آہستہ پروفائل کی شکل میں اضافہ کرتے ہیں جب تک کہ مطلوبہ کیل کراس-حصہ حاصل نہ ہوجائے۔
تشکیل دینے والے رولز کو درست طریقے سے تیار اور سیدھ میں رکھنا ضروری ہے۔ غلط رول ڈیزائن یا صف بندی کے نتیجے میں پروفائل کی خرابی، مروڑ، جہتی تغیر، یا سطح کے نشانات ہو سکتے ہیں۔
اس وجہ سے، رول ڈیزائن کو خاص طور پر مطلوبہ کیل پروفائل اور مواد کے لیے تیار کیا جانا چاہیے۔
چھدرن کا نظام
کچھ ہلکے کیل پروفائلز کو انسٹالیشن، کنکشن، یا ایڈجسٹمنٹ کے لیے سوراخ یا سلاٹ کی ضرورت ہوتی ہے۔ یہ سوراخ رول بنانے کے عمل کے دوران خود بخود پیدا ہوسکتے ہیں۔
پروڈکٹ ڈیزائن اور پروڈکشن کی ضروریات پر منحصر ہے، ایک چھدرن یونٹ تشکیل دینے والی لائن سے پہلے یا اس کے اندر نصب کیا جا سکتا ہے.
مثال کے طور پر، پارٹیشن سٹڈ کو اس کی لمبائی کے ساتھ بار بار سوراخ کرنے کی ضرورت پڑ سکتی ہے۔ ایک خودکار چھدرن کا نظام یہ سوراخ پہلے سے طے شدہ وقفوں پر پیدا کر سکتا ہے جب کہ سٹیل کی پٹی لائن سے گزرتی ہے۔
سوراخ کی درست جگہ کو برقرار رکھنے کے لیے چھدرن کی پوزیشن کو مادی حرکت کے ساتھ ہم آہنگ کیا جانا چاہیے۔
کاٹنے کا نظام
بنانے کے بعد، مسلسل کیل پروفائل کو انفرادی ٹکڑوں میں کاٹا جاتا ہے۔ کاٹنے کا نظام مختلف تیار شدہ لمبائی کے لئے ترتیب دیا جا سکتا ہے.
مثال کے طور پر، ایک کارخانہ دار لمبائی میں کیل تیار کر سکتا ہے جیسے:
- 2,000 ملی میٹر
- 2,400 ملی میٹر
- 2,700 ملی میٹر
- 3,000 ملی میٹر
- 4,000 ملی میٹر
دیگر اپنی مرضی کے مطابق لمبائی
اصل کاٹنے کی حد مشین کی ترتیب اور کسٹمر کی ضروریات پر منحصر ہے۔

عام مواد کی موٹائی
ہلکی کیلز عام طور پر نسبتاً پتلی سٹیل کی پٹی سے تیار کی جاتی ہیں۔ مصنوعات اور درخواست پر منحصر ہے، ایک مشین تقریبا کے لئے ڈیزائن کیا جا سکتا ہے0.4–1.2 ملی میٹرمواد
کچھ مشینیں ایک تنگ رینج کا احاطہ کر سکتی ہیں جیسے0.5–0.8 ملی میٹرجب کہ بھاری-ڈیوٹی پروفائل سسٹم قریب آنے والے مواد کو ایڈجسٹ کر سکتے ہیں۔1.5 ملی میٹر.
|
درخواست |
تقریباً موٹائی |
|
ہلکی چھت والے پروفائلز |
0.4–0.8 ملی میٹر |
|
معیاری روشنی keels |
0.5–1.0 ملی میٹر |
|
بھاری فریمنگ پروفائلز |
0.8–1.2 ملی میٹر |
|
خصوصی پروفائلز |
تقریباً 1.5 ملی میٹر تک |
اصل موٹائی کی صلاحیت کا تعین پروفائل، سٹیل گریڈ، پیداوار کی طاقت، اور مشین کے ڈیزائن کے مطابق ہونا چاہیے۔
عام پٹی کی چوڑائی
مطلوبہ ان پٹ-پٹی کی چوڑائی حتمی کیل پروفائل پر منحصر ہے۔ چونکہ مختلف پروفائلز کو مختلف ترقی یافتہ چوڑائی کی ضرورت ہوتی ہے، اس لیے مشین کو صرف تیار شدہ پروفائل کی چوڑائی کی بنیاد پر منتخب نہیں کیا جا سکتا۔
مثال کے طور پر، ایک تنگ چھت کا چینل بنانے والی مشین کو تقریباً ایک پٹی کی چوڑائی درکار ہو سکتی ہے۔50-100 ملی میٹر، جبکہ دیوار کے بڑے فریمنگ پروفائلز کو نمایاں طور پر وسیع سٹرپس کی ضرورت پڑ سکتی ہے۔
لہذا، کارخانہ دار کو رول بنانے کے نظام کو ڈیزائن کرنے سے پہلے پروفائل کی ترقی یافتہ چوڑائی کا حساب لگانا چاہیے۔
عام پیداوار کی رفتار
پیداوار کی رفتار پروفائل کی پیچیدگی، مواد کی موٹائی، چھدرن کی ضروریات، کاٹنے کی لمبائی، اور آٹومیشن پر منحصر ہے.
ایک عام لائٹ کیل رول بنانے والی مشین تقریباً کام کر سکتی ہے۔20-60 میٹر/منٹجبکہ خصوصی ہائی-اسپیڈ سسٹم مناسب حالات میں زیادہ رفتار سے کام کر سکتے ہیں۔
چھدرن اور کاٹنے کے آپریشن مؤثر پیداوار کی شرح پر اثر انداز کر سکتے ہیں. اس لیے مشین کی زیادہ سے زیادہ بنانے کی رفتار کو اس کے چھدرن اور کاٹنے کے چکر سے الگ نہیں سمجھا جانا چاہیے۔
لائٹ کیلز کے لیے جستی سٹیل
جستی سٹیل کو عام طور پر ہلکی کیل کی پیداوار کے لیے استعمال کیا جاتا ہے کیونکہ زنک کی کوٹنگ بنیادی سٹیل کو سنکنرن سے تحفظ فراہم کرتی ہے۔
کوٹنگ تیار شدہ پروفائل کو اندرونی تعمیراتی ماحول کے لیے بھی موزوں بنا سکتی ہے جہاں نمی اور آکسیڈیشن کے لیے طویل مدتی مزاحمت کی ضرورت ہوتی ہے۔
تاہم، رول بنانے والی جستی سٹیل کو محتاط کنٹرول کی ضرورت ہوتی ہے۔ ضرورت سے زیادہ دباؤ، غلط رول کلیئرنس، یا خراب ٹولنگ زنک کوٹنگ کو نشان زد کر سکتی ہے۔
اس لیے جہتی معیار اور سطح کی ظاہری شکل دونوں کے لیے مناسب رول سیدھ کو برقرار رکھنا ضروری ہے۔
رول ڈیزائن کی اہمیت
رول ٹولنگ کیل کی حتمی شکل اور جہتی درستگی کا تعین کرتی ہے۔ ہر رول سٹیشن کو ایک کنٹرول شدہ مقدار میں اخترتی متعارف کرانی چاہیے۔
اگر ایک سٹیشن میں بہت زیادہ تشکیل کی جاتی ہے، تو مواد بہت زیادہ کشیدگی کا تجربہ کر سکتا ہے. اگر تشکیل کی ترتیب کو خراب طریقے سے ڈیزائن کیا گیا ہے، تو پروفائل میں مڑنا، جھکنا، یا ناہموار فلینجز پیدا ہو سکتے ہیں۔
ایک اچھی طرح سے-ڈیزائن کردہ رول بنانے کا نظام متعدد اسٹیشنوں میں خرابی کو تقسیم کرتا ہے۔
رول میٹریل اور سطح کی تکمیل بھی اہم ہیں، خاص طور پر جب پہلے سے کوٹڈ یا جستی اسٹیل پر کارروائی کرتے وقت۔
مواد کی سیدھ کی اہمیت
پوری پروڈکشن لائن میں پٹی کی درست سیدھ ضروری ہے۔ اگر مواد ایک زاویے سے تشکیل دینے والے رولز میں داخل ہوتا ہے، تو تیار شدہ الٹنا مڑ سکتا ہے یا ایک طرف حرکت کر سکتا ہے۔
سائیڈ گائیڈز پٹی کے سٹیشنوں میں داخل ہونے سے پہلے اس کی صحیح پوزیشن کو برقرار رکھنے میں مدد کرتی ہیں۔
کمیشننگ اور آپریشن کے دوران، آپریٹرز کو چیک کرنا چاہیے کہ پٹی مرکز میں رہتی ہے اور یہ کہ رولز صحیح طریقے سے منسلک ہیں۔
PLC اور خودکار کنٹرول
جدیدلائٹ گیج اسٹیل کیل مشینیں۔پیداواری عمل کو مربوط کرنے کے لیے عام طور پر PLC-کی بنیاد پر کنٹرول سسٹم استعمال کریں۔
آپریٹر عام طور پر پیرامیٹرز درج کر سکتا ہے جیسے:
- مصنوعات کی لمبائی
- پیداوار کی مقدار
- چھدرن کا فاصلہ
- لائن کی رفتار
- کاٹنے کی ترتیبات
- مصنوعات کا انتخاب
PLC سینسرز اور انکوڈرز سے سگنل وصول کرتا ہے اور کھانا کھلانے، چھدرن، تشکیل اور کاٹنے کے کاموں کو مربوط کرتا ہے۔
ایک HMI ٹچ اسکرین مشین کی حیثیت، پیداوار کی مقدار، الارم، اور آپریٹنگ پیرامیٹرز کے بارے میں معلومات فراہم کر سکتی ہے۔
خودکار لمبائی کنٹرول
لمبائی کا درست کنٹرول خاص طور پر اہم ہے کیونکہ تعمیراتی منصوبوں میں اکثر معیاری طول و عرض کے ساتھ کیلز کی ضرورت ہوتی ہے۔
ایک انکوڈر سٹیل کی پٹی کی حرکت کی پیمائش کرتا ہے اور پوزیشن کو کنٹرول سسٹم تک پہنچاتا ہے۔ جب پروگرام شدہ لمبائی تک پہنچ جاتی ہے، کاٹنے کا نظام چالو ہوجاتا ہے.
مسلسل پیمائش اور مطابقت پذیری لمبائی میں فرق کو کم کرنے اور مادی فضلہ کو کم کرنے میں مدد کرتی ہے۔

ہلکی کیل بنانے والی مشین کے فوائد
A ہلکی کیل بنانے والی مشیندستی پروفائل فیبریکیشن پر کئی فوائد پیش کرتا ہے۔
مسلسل پیداوار:مشین مستقل طور پر تیار شدہ پروفائلز میں اسٹیل کی پٹی بنا سکتی ہے۔
مسلسل ابعاد:مناسب طریقے سے ڈیزائن کردہ رول ٹولنگ دوبارہ قابل پروفائل طول و عرض فراہم کرتی ہے۔
اعلی پیداوری:خودکار تشکیل اور کٹنگ مینوفیکچررز کو بڑی مقدار میں موثر طریقے سے پیدا کرنے کی اجازت دیتی ہے۔
کم مزدوری:آپریٹرز کو ہر انفرادی پروفائل کو دستی طور پر موڑنے اور کاٹنے کی ضرورت نہیں ہے۔
لچکدار لمبائی:خودکار کٹنگ مختلف تیار شدہ لمبائیوں کو پروگرام کرنے کی اجازت دیتی ہے۔
مربوط چھدرن:ضروری سوراخ اور سلاٹس کو پیداوار کے عمل میں شامل کیا جا سکتا ہے۔
موثر مواد کا استعمال:درست بنانے اور کاٹنے سے غیر ضروری فضلہ کو کم کرنے میں مدد مل سکتی ہے۔
کامن لائٹ کیل پروفائلز
مختلف تعمیراتی نظاموں کو مختلف کیل پروفائلز کی ضرورت ہوتی ہے۔ رول بنانے والی مشین کو مطلوبہ کراس-سیکشنل شکل کے ارد گرد ڈیزائن کیا جا سکتا ہے۔
عام زمروں میں شامل ہیں:
|
پروفائل کی قسم |
عام استعمال |
|
چھت کا چینل |
معطل شدہ چھت کے نظام |
|
مین چینل |
چھت کا فریم ورک |
|
فرنگ چینل |
چھت اور دیوار کی حمایت |
|
جڑنا |
پارٹیشن اور وال فریمنگ |
|
ٹریک |
جڑوں کے درمیان کنکشن |
|
یو-چینل |
فریمنگ اور سپورٹ ایپلی کیشنز |
|
حسب ضرورت پروفائل |
خصوصی تعمیراتی نظام |
مشین ٹولنگ کو صحیح پروفائل ڈرائنگ کے مطابق اپنی مرضی کے مطابق کیا جانا چاہئے۔
پیداوار کے دوران کوالٹی کنٹرول
کوالٹی کنٹرول پروڈکشن کے پورے عمل میں کیا جانا چاہئے۔ پروفائل کے طول و عرض، سیدھا پن، لمبائی، سوراخ کی پوزیشن، سطح کی حالت، اور کاٹنے کے معیار کے لیے تیار کیل کو چیک کیا جانا چاہیے۔
اہم معائنہ پوائنٹس میں شامل ہیں:
|
کوالٹی چیک |
مقصد |
|
پروفائل کی چوڑائی |
جہتی درستگی کی تصدیق کریں۔ |
|
پروفائل کی اونچائی |
مطلوبہ سیکشن کی تصدیق کریں۔ |
|
فلینج کے طول و عرض |
درست اسمبلی کو یقینی بنائیں |
|
لمبائی |
کاٹنے کی درستگی کی جانچ کریں۔ |
|
سوراخ کی پوزیشن |
چھدرن کی درستگی کی تصدیق کریں۔ |
|
سیدھا پن |
تنصیب کے مسائل کو روکیں۔ |
|
سطح کی حالت |
کوٹنگ یا ٹولنگ کے نقصان کا پتہ لگائیں۔ |
|
کٹنگ ایج |
ضرورت سے زیادہ burrs کے لئے چیک کریں |
بڑی مقدار میں ناقص پروفائلز تیار ہونے سے پہلے باقاعدگی سے معائنہ کرنے سے تشکیل یا ٹولنگ کے مسائل کی نشاندہی کرنے میں مدد مل سکتی ہے۔
ہلکی کیل کی پیداوار کے دوران عام مسائل
رول بنانے کے دوران کئی مسائل پیدا ہوسکتے ہیں۔
پروفائل موڑنے کا نتیجہ رول کی غلط سیدھ یا ناہموار تشکیل کے نتیجے میں ہوسکتا ہے۔ جہتی تغیرات غلط ٹولنگ یا مواد کی موٹائی کی تبدیلی کی وجہ سے ہو سکتا ہے۔ سطح پر خراشیں اس وقت ہو سکتی ہیں جب رولز خراب یا آلودہ ہوں۔
اگر انکوڈر یا پنچنگ سنکرونائزیشن کو غلط طریقے سے کنفیگر کیا گیا ہو تو پنچنگ کی خرابیاں ہو سکتی ہیں۔ کاٹنے کے مسائل پہننے والے بلیڈ یا غلط کاٹنے والے پیرامیٹرز کے نتیجے میں ہوسکتے ہیں۔
|
مسئلہ |
ممکنہ وجہ |
|
پروفائل موڑنا |
رول غلط ترتیب |
|
ناہموار ابعاد |
غلط رول ایڈجسٹمنٹ |
|
سطح کے خروںچ |
خراب یا آلودہ رول |
|
سوراخ-پوزیشن کی خرابیاں |
غلط مطابقت پذیری |
|
ضرورت سے زیادہ burrs |
پہنا کاٹنے کے اوزار |
|
مادی آوارہ گردی |
ناقص پٹی رہنمائی |
|
پروفائل کی خرابی |
غلط ترتیب ترتیب |
مشین کی دیکھ بھال
پروڈکشن لائن کو قابل اعتماد طریقے سے چلانے کے لیے باقاعدہ دیکھ بھال ضروری ہے۔ فارمنگ رولز کا معائنہ اور باقاعدگی سے صفائی کی جانی چاہیے۔ بیرنگ اور ٹرانسمیشن کے اجزاء کو مینوفیکچرر کے مینٹیننس شیڈول کے مطابق چکنا ہونا چاہیے۔
کاٹنے والے بلیڈ کو پہننے کے لئے معائنہ کیا جانا چاہئے، جبکہ چھدرن کے اوزار کو نقصان اور درست کلیئرنس کے لئے چیک کیا جانا چاہئے.
برقی اجزاء، سینسر، PLC سسٹمز، اور HMI کو بھی برقرار رکھا جانا چاہیے۔ جب ہائیڈرولک سامان استعمال کیا جاتا ہے تو ہائیڈرولک اجزاء کو رساو کے لئے معائنہ کیا جانا چاہئے.
ہلکی کیل بنانے والی مشین کا انتخاب کیسے کریں۔
خریدنے سے پہلے aہلکی کیل بنانے والی مشین، مینوفیکچررز کو واضح طور پر مطلوبہ مصنوعات کی وضاحتیں اور پیداواری صلاحیت کی وضاحت کرنی چاہئے۔ اہم عوامل میں پروفائل ڈرائنگ، سٹیل کا درجہ، مواد کی موٹائی، کنڈلی کی چوڑائی، کوائل کا وزن، مطلوبہ پیداوار کی رفتار، مکمل لمبائی، چھدرن کی ضروریات، کاٹنے کا طریقہ، آٹومیشن لیول، پروفائلز کی تعداد، ٹولنگ کی ضروریات، اور دستیاب فیکٹری کی جگہ شامل ہیں۔ پروفائل ڈرائنگ خاص طور پر اہم ہے کیونکہ رول ٹولنگ کو کیل کی قطعی کراس-سیکشنل شکل کے مطابق ڈیزائن کیا جانا چاہیے۔ مواد کی موٹائی اور سٹیل کا درجہ مطلوبہ تشکیل قوت، رولر ڈیزائن، اور مشین کی ترتیب کا بھی تعین کرتا ہے۔ مینوفیکچررز کو مطلوبہ پیداوار کی رفتار اور تیار شدہ مصنوعات کی لمبائی پر غور کرنا چاہیے تاکہ یہ یقینی بنایا جا سکے کہ مشین آؤٹ پٹ کے اہداف کو مؤثر طریقے سے پورا کر سکتی ہے۔ اگر چھیدنے کے سوراخ یا دیگر نمونوں کی ضرورت ہو تو، مشین میں ایک مناسب خودکار چھدرن کا نظام شامل ہونا چاہیے۔ کاٹنے کا طریقہ اور آٹومیشن کی سطح کو بھی پیداوار کے حجم اور آپریٹنگ ضروریات سے مماثل ہونا چاہئے۔ متعدد کیل پروفائلز بنانے والی فیکٹریوں کے لیے، قابل تبادلہ ٹولنگ یا ملٹی-پروفائل کنفیگریشن زیادہ لچک فراہم کر سکتی ہے۔ ان عوامل کا بغور جائزہ لے کر، مینوفیکچررز ایک ایسی مشین کا انتخاب کر سکتے ہیں جو مستحکم پروڈکشن، درست پروفائلز، موثر آپریشن، اور طویل مدتی قدر فراہم کرے۔
خلاصہ
A ہلکی کیل بنانے والی مشینچھت، تقسیم، دیوار، اور دیگر تعمیراتی ایپلی کیشنز میں استعمال ہونے والے ہلکے وزن کے اسٹیل فریمنگ پروفائلز کو مسلسل تیار کرنے کے لیے ایک خصوصی رول بنانے کا نظام ہے۔ مشین جستی یا دیگر موزوں اسٹیل کوائل کو فیڈنگ، رول بنانے، چھدرن اور کاٹنے کے کنٹرول شدہ ترتیب کے ذریعے تیار شدہ پروفائلز میں تبدیل کرتی ہے۔
عام مشینیں تقریباً عمل کر سکتی ہیں۔0.4–1.2 ملی میٹرسٹیل کی پٹی اور ارد گرد کام20-60 میٹر/منٹجبکہ عین مطابق وضاحتیں پروفائل، میٹریل گریڈ، پیداواری ضروریات اور مشین کی ترتیب پر منحصر ہیں۔ ختم شدہ لمبائی کو عام طور پر ایپلی کیشنز کے لیے پروگرام کیا جا سکتا ہے جیسے2,000–4,000 ملی میٹراپنی مرضی کے مطابق لمبائی کے ساتھ بھی ممکن ہے۔
تیار کیل کی کوالٹی کا انحصار پورے پروڈکشن سسٹم پر ہوتا ہے، بشمول انکوائلر، سٹرپ گائیڈنگ، رول ٹولنگ، پنچنگ سسٹم، کاٹنے کا سامان، اور PLC کنٹرول۔ مناسب رول ڈیزائن اور سیدھ خاص طور پر درست طول و عرض کو برقرار رکھنے اور گھماؤ یا اخترتی کو روکنے کے لیے اہم ہیں۔
مناسب مشین ڈیزائن، درست ٹولنگ، خودکار کنٹرول، اور باقاعدہ دیکھ بھال کے ساتھ، aاسٹیل کییل پروڈکشن لائنمسلسل پروفائلز، اعلی پیداوار کی کارکردگی، کم مزدوری کی ضروریات، اور جدید ہلکے وزن کی تعمیراتی مینوفیکچرنگ کے لیے قابل اعتماد پیداوار فراہم کر سکتے ہیں۔


